|
|
| MOQ: | 1 juego |
| Precio: | 43000 USD |
| Standard Packaging: | Caja de madera |
| Delivery Period: | 30 DÍAS DESPUÉS DEL PAGO |
| Forma De Pago: | 30% de pago inicial, 70% de pago del saldo |
| Supply Capacity: | 300 MW al año |
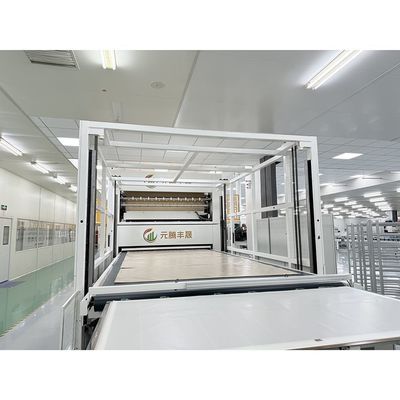
Esta máquina laminadora industrial opera bajo el principio de la tecnología de prensado en caliente. Múltiples capas de materiales, incluyendo celdas fotovoltaicas, vidrio, láminas traseras y películas de encapsulación, se colocan en la cámara de trabajo.
Mediante la aplicación de temperatura y presión específicas por las placas calefactoras superior e inferior, mantenidas durante un período preciso, la película de encapsulación se derrite y fluye para llenar completamente los huecos entre las capas de material. Después del enfriamiento y la solidificación, todas las capas se unen firmemente, formando un módulo fotovoltaico completo y bien sellado.
| Parámetro | Especificación |
|---|---|
| Área de Presión Efectiva | 2400 mm x 5500 mm x 2 |
| Dimensiones Generales | 27970 mm x 3300 mm x 2540 mm |
| Peso Total | Aproximadamente 49T |
| Compatibilidad de Busbar Principal | 10-20BB |
| Suministro de Energía | AC380V, trifásico de 5 hilos |
| Control de Temperatura | Uniformidad ±1.5°C, Precisión ±1°C, Rango 30°C - 180°C |
| Consumo de Energía | Promedio: 37W, Pico: 45 kW |
| Rendimiento de Vacío | Último: 30Pa; Alcanza menos de 120Pa en 120 segundos |
| Presión de Inflado | Ajustable de -100KPa a 0KPa en 10 segundos |
| Sistema de Enfriamiento | Enfriamiento por Sección |
Beijing X-Solar Energy Co., Ltd. fue fundada en 2020 y tiene su sede en Beijing. La empresa es una empresa de energía innovadora en ciencia y tecnología especializada en I+D de celdas futuras, módulos fotovoltaicos flexibles, producción de módulos fotovoltaicos para edificios, fabricación de equipos de alta gama, entrega de líneas de producción y servicios de gestión de energía AI-CITY (Inteligencia Artificial para Ciudades).
En julio de 2023, la empresa estableció su primera fábrica de demostración, Jiangsu X-Solar Green-building Technology Co., Ltd., en el Parque Industrial CNBM Jetion de Jiangyin. La empresa de equipos, de propiedad total de la empresa, entregó la primera línea de producción automática "tres en uno" del mundo, compatible con la producción de las series X-Solar Light Shadow (módulos fotovoltaicos flexibles), X-Solar Light Rhyme (módulos de tejas fotovoltaicas para edificios) y X-Solar Light Curtain (módulos de pared fotovoltaicos para edificios).
En 2024, la empresa se expandió con centros regionales en Shanghai y Guangzhou, estableció el Instituto de Investigación de Energía Futura Hong Kong X-Solar y creó empresas de ventas en el extranjero en Australia, Italia, Alemania, Arabia Saudita y Argentina. La empresa continúa contribuyendo a los objetivos globales de "neutralidad de carbono y pico de carbono".
R: Primero, lea atentamente el manual del usuario para comprender los métodos de operación y la configuración de los parámetros. Verifique que el equipo no esté dañado y asegúrese de que todos los componentes estén conectados de forma segura. Realice pruebas de encendido y ventilación para verificar la funcionalidad del sistema. Finalmente, utilice materiales de prueba estándar para la producción de prueba para familiarizarse con el proceso de operación y observar la calidad de los componentes.
R: Los parámetros se configuran a través de la interfaz del sistema de control integrado del dispositivo. Ingrese los valores requeridos de temperatura, presión y tiempo de prensado en caliente según su proceso de producción de módulos fotovoltaicos. El sistema controlará automáticamente todo el proceso de prensado en caliente basándose en estas configuraciones.
R: Al colocar materiales, asegúrese de que cada capa esté colocada plana en el orden correcto y sin residuos. Opere rápidamente para minimizar el tiempo de exposición. Al retirar componentes, espere a que se enfríen a temperaturas seguras y manipule con cuidado para evitar daños.
R: Evalúe desde múltiples aspectos, incluyendo la apariencia y el rendimiento eléctrico. Inspeccione visualmente en busca de burbujas, delaminación o desbordamiento de la película adhesiva. Utilice equipos de prueba profesionales para verificar el voltaje de circuito abierto, la corriente de cortocircuito y los parámetros del factor de llenado. Los probadores EL pueden detectar grietas y defectos ocultos internos.
R: Las posibles causas incluyen mal funcionamiento del sistema de vacío (succión insuficiente, fuga de aire), control de temperatura impreciso que causa una mala fusión de la película adhesiva, o problemas de calidad del material, como humedad en la película adhesiva.
R: Limpie regularmente el exterior del equipo, elimine el polvo y las manchas de aceite. Limpie la película adhesiva residual y los residuos de la cámara de trabajo. Verifique el estado de operación de los componentes clave, incluyendo las placas calefactoras, las bombas de vacío y los sensores. Monitoree los parámetros de operación del equipo en busca de desviaciones.
R: Realice el mantenimiento integral cada mes o trimestre, dependiendo del manual del equipo y la frecuencia de uso. Esto incluye limpieza profunda, calibración de precisión de componentes clave, reemplazo de piezas desgastadas y lubricación para garantizar un estado de operación óptimo.
R: Limpie regularmente la película adhesiva residual y las impurezas de la superficie utilizando herramientas adecuadas para evitar rayones. Verifique el rendimiento de calentamiento en busca de falta de calor local o temperatura desigual. Cuando no se utilice a largo plazo, implemente medidas de protección a prueba de humedad y polvo.
R: Los problemas posibles incluyen problemas de conexión de energía (cables rotos, enchufes sueltos), elementos calefactores dañados, errores en la configuración de temperatura del sistema de control o componentes eléctricos defectuosos como relés.
R: Verifique la operación de la bomba de vacío en busca de funcionamiento normal del motor y ruidos anormales. Inspeccione las tuberías de vacío en busca de obstrucciones o fugas. Verifique que la válvula de vacío esté completamente abierta y funcionando correctamente. Evalúe la capacidad de bombeo de la bomba de vacío en busca de desgaste o sellado deficiente.
R: Verifique la funcionalidad y precisión del sensor de presión. Inspeccione las válvulas reguladoras de presión en busca de obstrucciones o daños. Examine toda la tubería del sistema de presión en busca de fugas y realice tratamiento de sellado donde sea necesario.
R: Optimice los procesos de operación para reducir el tiempo perdido en el manejo de materiales y la espera del equipo. Ajuste con precisión los parámetros del equipo para acortar el tiempo de prensado en caliente manteniendo la calidad. El mantenimiento regular garantiza un estado de operación óptimo y reduce el tiempo de inactividad.
R: Sí, la eficiencia varía según la capacidad de diseño del equipo, el rendimiento del sistema de calentamiento y presión, y el nivel de automatización. Las máquinas grandes y altamente automatizadas con altas velocidades de calentamiento y prensado suelen ofrecer una mayor eficiencia de producción.
R: Asegúrese de que los operadores reciban capacitación profesional y comprendan los procedimientos de emergencia. Nunca introduzca manos o partes del cuerpo en la cámara de trabajo durante la operación. Verifique regularmente la conexión a tierra del equipo para prevenir peligros eléctricos. Implemente medidas de protección y señales de advertencia para componentes de alta temperatura y alta presión.
R: Las características de seguridad estándar incluyen sistemas de alarma de alta temperatura que detienen automáticamente el calentamiento cuando se exceden los límites, protección contra sobrecarga de presión que corta las fuentes de presión cuando se exceden los rangos seguros, y botones de parada de emergencia para un apagado inmediato en caso de emergencia.
R: Se pueden producir la mayoría de los módulos fotovoltaicos comunes, incluyendo los de silicio cristalino y película delgada. Para módulos con estructuras y materiales especiales, pueden ser necesarios ajustes de parámetros, modificaciones de componentes o accesorios especializados, manteniendo principios y procesos básicos similares.
R: Ajuste los parámetros de prensado en caliente, incluido el tamaño de la presión, según las dimensiones del componente, la configuración de distribución de temperatura para un calentamiento uniforme en componentes grandes, y el tiempo de prensado en caliente según el grosor del componente para garantizar una fusión y solidificación adecuadas de la película adhesiva.
R: Considere los requisitos de escala y capacidad de producción, las capacidades de control de precisión del equipo, la estabilidad y confiabilidad, los costos de mantenimiento, la conveniencia operativa y la calidad del servicio postventa.
R: Las máquinas importadas pueden ofrecer tecnología avanzada con excelente control de precisión y estabilidad, adecuadas para escenarios de producción de alta calidad, pero generalmente tienen precios más altos y ciclos de suministro de piezas de mantenimiento más largos. Las máquinas nacionales ofrecen una alta relación costo-efectividad para necesidades de producción convencionales con una respuesta postventa más rápida y menores costos de mantenimiento, aunque pueden tener lagunas en algunas áreas de tecnología de alta gama.
|
|
| MOQ: | 1 juego |
| Precio: | 43000 USD |
| Standard Packaging: | Caja de madera |
| Delivery Period: | 30 DÍAS DESPUÉS DEL PAGO |
| Forma De Pago: | 30% de pago inicial, 70% de pago del saldo |
| Supply Capacity: | 300 MW al año |
Esta máquina laminadora industrial opera bajo el principio de la tecnología de prensado en caliente. Múltiples capas de materiales, incluyendo celdas fotovoltaicas, vidrio, láminas traseras y películas de encapsulación, se colocan en la cámara de trabajo.
Mediante la aplicación de temperatura y presión específicas por las placas calefactoras superior e inferior, mantenidas durante un período preciso, la película de encapsulación se derrite y fluye para llenar completamente los huecos entre las capas de material. Después del enfriamiento y la solidificación, todas las capas se unen firmemente, formando un módulo fotovoltaico completo y bien sellado.
| Parámetro | Especificación |
|---|---|
| Área de Presión Efectiva | 2400 mm x 5500 mm x 2 |
| Dimensiones Generales | 27970 mm x 3300 mm x 2540 mm |
| Peso Total | Aproximadamente 49T |
| Compatibilidad de Busbar Principal | 10-20BB |
| Suministro de Energía | AC380V, trifásico de 5 hilos |
| Control de Temperatura | Uniformidad ±1.5°C, Precisión ±1°C, Rango 30°C - 180°C |
| Consumo de Energía | Promedio: 37W, Pico: 45 kW |
| Rendimiento de Vacío | Último: 30Pa; Alcanza menos de 120Pa en 120 segundos |
| Presión de Inflado | Ajustable de -100KPa a 0KPa en 10 segundos |
| Sistema de Enfriamiento | Enfriamiento por Sección |
Beijing X-Solar Energy Co., Ltd. fue fundada en 2020 y tiene su sede en Beijing. La empresa es una empresa de energía innovadora en ciencia y tecnología especializada en I+D de celdas futuras, módulos fotovoltaicos flexibles, producción de módulos fotovoltaicos para edificios, fabricación de equipos de alta gama, entrega de líneas de producción y servicios de gestión de energía AI-CITY (Inteligencia Artificial para Ciudades).
En julio de 2023, la empresa estableció su primera fábrica de demostración, Jiangsu X-Solar Green-building Technology Co., Ltd., en el Parque Industrial CNBM Jetion de Jiangyin. La empresa de equipos, de propiedad total de la empresa, entregó la primera línea de producción automática "tres en uno" del mundo, compatible con la producción de las series X-Solar Light Shadow (módulos fotovoltaicos flexibles), X-Solar Light Rhyme (módulos de tejas fotovoltaicas para edificios) y X-Solar Light Curtain (módulos de pared fotovoltaicos para edificios).
En 2024, la empresa se expandió con centros regionales en Shanghai y Guangzhou, estableció el Instituto de Investigación de Energía Futura Hong Kong X-Solar y creó empresas de ventas en el extranjero en Australia, Italia, Alemania, Arabia Saudita y Argentina. La empresa continúa contribuyendo a los objetivos globales de "neutralidad de carbono y pico de carbono".
R: Primero, lea atentamente el manual del usuario para comprender los métodos de operación y la configuración de los parámetros. Verifique que el equipo no esté dañado y asegúrese de que todos los componentes estén conectados de forma segura. Realice pruebas de encendido y ventilación para verificar la funcionalidad del sistema. Finalmente, utilice materiales de prueba estándar para la producción de prueba para familiarizarse con el proceso de operación y observar la calidad de los componentes.
R: Los parámetros se configuran a través de la interfaz del sistema de control integrado del dispositivo. Ingrese los valores requeridos de temperatura, presión y tiempo de prensado en caliente según su proceso de producción de módulos fotovoltaicos. El sistema controlará automáticamente todo el proceso de prensado en caliente basándose en estas configuraciones.
R: Al colocar materiales, asegúrese de que cada capa esté colocada plana en el orden correcto y sin residuos. Opere rápidamente para minimizar el tiempo de exposición. Al retirar componentes, espere a que se enfríen a temperaturas seguras y manipule con cuidado para evitar daños.
R: Evalúe desde múltiples aspectos, incluyendo la apariencia y el rendimiento eléctrico. Inspeccione visualmente en busca de burbujas, delaminación o desbordamiento de la película adhesiva. Utilice equipos de prueba profesionales para verificar el voltaje de circuito abierto, la corriente de cortocircuito y los parámetros del factor de llenado. Los probadores EL pueden detectar grietas y defectos ocultos internos.
R: Las posibles causas incluyen mal funcionamiento del sistema de vacío (succión insuficiente, fuga de aire), control de temperatura impreciso que causa una mala fusión de la película adhesiva, o problemas de calidad del material, como humedad en la película adhesiva.
R: Limpie regularmente el exterior del equipo, elimine el polvo y las manchas de aceite. Limpie la película adhesiva residual y los residuos de la cámara de trabajo. Verifique el estado de operación de los componentes clave, incluyendo las placas calefactoras, las bombas de vacío y los sensores. Monitoree los parámetros de operación del equipo en busca de desviaciones.
R: Realice el mantenimiento integral cada mes o trimestre, dependiendo del manual del equipo y la frecuencia de uso. Esto incluye limpieza profunda, calibración de precisión de componentes clave, reemplazo de piezas desgastadas y lubricación para garantizar un estado de operación óptimo.
R: Limpie regularmente la película adhesiva residual y las impurezas de la superficie utilizando herramientas adecuadas para evitar rayones. Verifique el rendimiento de calentamiento en busca de falta de calor local o temperatura desigual. Cuando no se utilice a largo plazo, implemente medidas de protección a prueba de humedad y polvo.
R: Los problemas posibles incluyen problemas de conexión de energía (cables rotos, enchufes sueltos), elementos calefactores dañados, errores en la configuración de temperatura del sistema de control o componentes eléctricos defectuosos como relés.
R: Verifique la operación de la bomba de vacío en busca de funcionamiento normal del motor y ruidos anormales. Inspeccione las tuberías de vacío en busca de obstrucciones o fugas. Verifique que la válvula de vacío esté completamente abierta y funcionando correctamente. Evalúe la capacidad de bombeo de la bomba de vacío en busca de desgaste o sellado deficiente.
R: Verifique la funcionalidad y precisión del sensor de presión. Inspeccione las válvulas reguladoras de presión en busca de obstrucciones o daños. Examine toda la tubería del sistema de presión en busca de fugas y realice tratamiento de sellado donde sea necesario.
R: Optimice los procesos de operación para reducir el tiempo perdido en el manejo de materiales y la espera del equipo. Ajuste con precisión los parámetros del equipo para acortar el tiempo de prensado en caliente manteniendo la calidad. El mantenimiento regular garantiza un estado de operación óptimo y reduce el tiempo de inactividad.
R: Sí, la eficiencia varía según la capacidad de diseño del equipo, el rendimiento del sistema de calentamiento y presión, y el nivel de automatización. Las máquinas grandes y altamente automatizadas con altas velocidades de calentamiento y prensado suelen ofrecer una mayor eficiencia de producción.
R: Asegúrese de que los operadores reciban capacitación profesional y comprendan los procedimientos de emergencia. Nunca introduzca manos o partes del cuerpo en la cámara de trabajo durante la operación. Verifique regularmente la conexión a tierra del equipo para prevenir peligros eléctricos. Implemente medidas de protección y señales de advertencia para componentes de alta temperatura y alta presión.
R: Las características de seguridad estándar incluyen sistemas de alarma de alta temperatura que detienen automáticamente el calentamiento cuando se exceden los límites, protección contra sobrecarga de presión que corta las fuentes de presión cuando se exceden los rangos seguros, y botones de parada de emergencia para un apagado inmediato en caso de emergencia.
R: Se pueden producir la mayoría de los módulos fotovoltaicos comunes, incluyendo los de silicio cristalino y película delgada. Para módulos con estructuras y materiales especiales, pueden ser necesarios ajustes de parámetros, modificaciones de componentes o accesorios especializados, manteniendo principios y procesos básicos similares.
R: Ajuste los parámetros de prensado en caliente, incluido el tamaño de la presión, según las dimensiones del componente, la configuración de distribución de temperatura para un calentamiento uniforme en componentes grandes, y el tiempo de prensado en caliente según el grosor del componente para garantizar una fusión y solidificación adecuadas de la película adhesiva.
R: Considere los requisitos de escala y capacidad de producción, las capacidades de control de precisión del equipo, la estabilidad y confiabilidad, los costos de mantenimiento, la conveniencia operativa y la calidad del servicio postventa.
R: Las máquinas importadas pueden ofrecer tecnología avanzada con excelente control de precisión y estabilidad, adecuadas para escenarios de producción de alta calidad, pero generalmente tienen precios más altos y ciclos de suministro de piezas de mantenimiento más largos. Las máquinas nacionales ofrecen una alta relación costo-efectividad para necesidades de producción convencionales con una respuesta postventa más rápida y menores costos de mantenimiento, aunque pueden tener lagunas en algunas áreas de tecnología de alta gama.